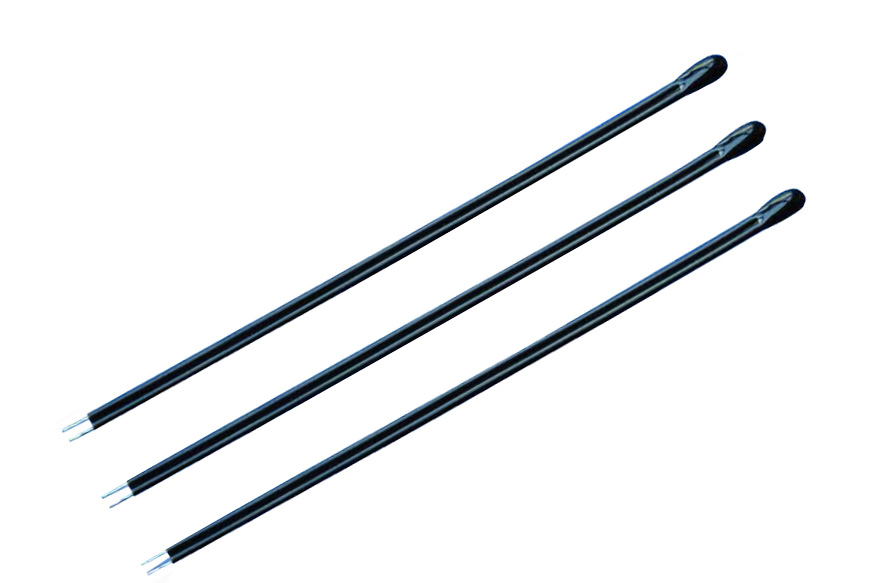
同一条 CCS 母排上,不同位置对测温元件的要求并不一样。电芯极柱旁边的点位要求反应快、贴得紧;母排连接处的点位温度更高、更要求长期稳定;模组端部的点位则希望装配节拍短、点数多。储能 CCS 母排测温的选型问题,本质上是先分清点位,再定形态,而不是一条母排上整套用同一个方案。
目前主流是两种形态。
线耳锁附,是用金属端子压接在引线端头,再用螺丝把端子锁在母排铜排或铝排表面。它的长处是贴合压力大、耐温上限高、可以拆卸返修。短板有三个:需要螺丝和扭矩控制,扭矩偏小则接触热阻偏大,扭矩偏大则可能压伤母排或拉断引线;装配时多一道锁附节拍;点位越密,螺丝数量越多,模组端部的结构空间越紧。
贴片方案,是把 SMD 热敏电阻焊在高分子基材的柔性板上,再把柔性板贴在母排表面。它的长处是装配节拍短、点位可以做得密、同批的一致性靠焊接工艺保证。短板同样明确:焊接要确认耐焊接热,回流曲线不当会造成阻值偏移;柔性板与母排之间要靠导热胶或压敏胶贴合,贴不实会直接放大热阻;返修困难,一旦虚焊通常只能整片更换。
按常见结构估算,两种形态的差异大致如下,仅供对照,实际以打样实测为准。
表格
| 对照项 | 线耳锁附 | 贴片柔性板 |
|---|---|---|
| 贴合热阻 | 取决于扭矩与端面平面度 | 取决于胶层厚度与贴合压力 |
| 热时间常数 | 通常偏慢,受端子热容影响 | 通常偏快,热容小 |
| 装配节拍 | 每点一道锁附工序 | 整片一次贴装,点位越多越省时 |
| 耐温上限 | 高,金属件 + 高温线材 | 受基材与焊点限制 |
| 绝缘耐压 | 靠端子与母排间距、爬电距离 | 靠基材厚度与胶层绝缘 |
| 返修方式 | 可单点更换 | 一般整片更换 |
| 适合的点位 | 高温区、连接处、需要返修的位置 | 极柱密集区、端部、点数多的位置 |
落到具体判断上,有三个参数可以先对。
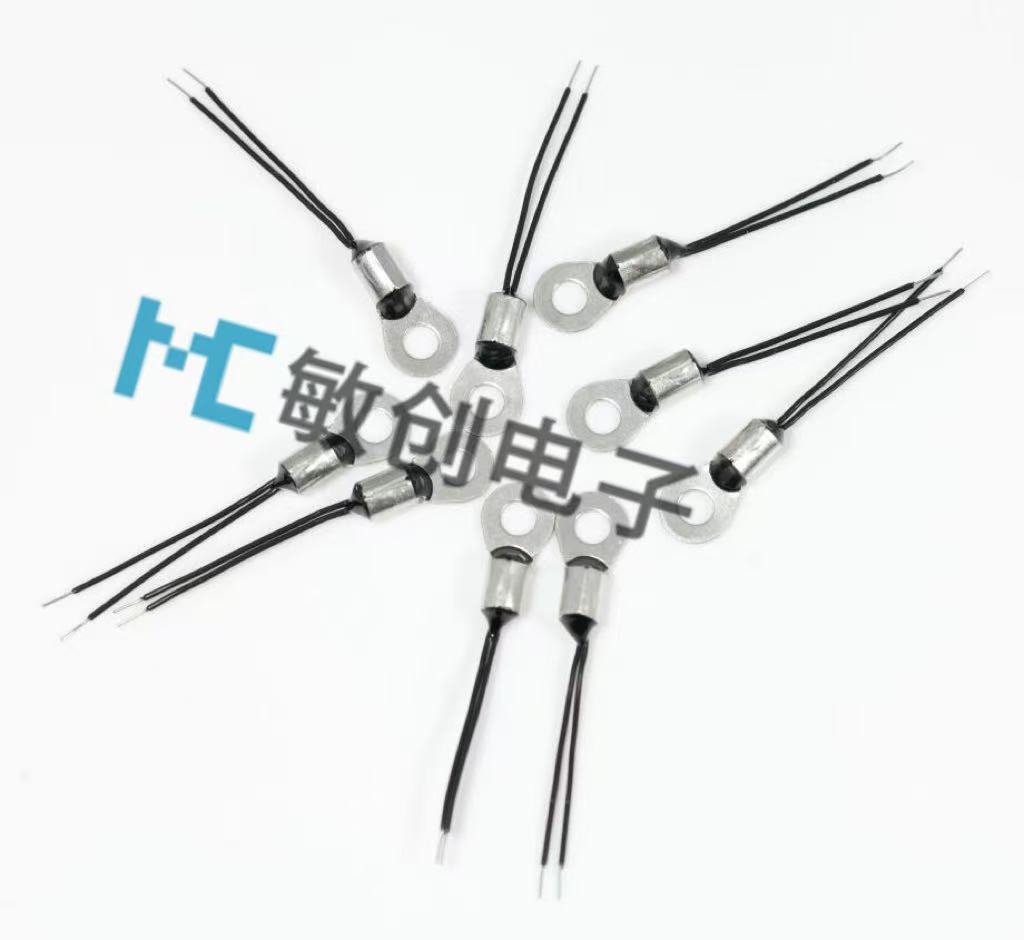
一是使用温度区间。如果点位长期处在液冷系统的热端或靠近大电流汇流处,优先确认耐温与线材等级,再看热时间常数。
二是装配节拍与点位密度。点数超过十来个、且模组端部空间紧张时,贴片方案省下来的工序时间会很明显。
三是返修策略。产线是否能接受整片更换,决定了贴片方案的容错成本;如果项目阶段需要反复调整点位,线耳的可拆性更有价值。
我们做这类元件时遇到过一种情况:客户在同一个模组上,极柱区用贴片、连接处用线耳,两种形态混用。这样安排的前提是两套元件都要给出各自的贴合工艺参数,不能只给元件本体规格。